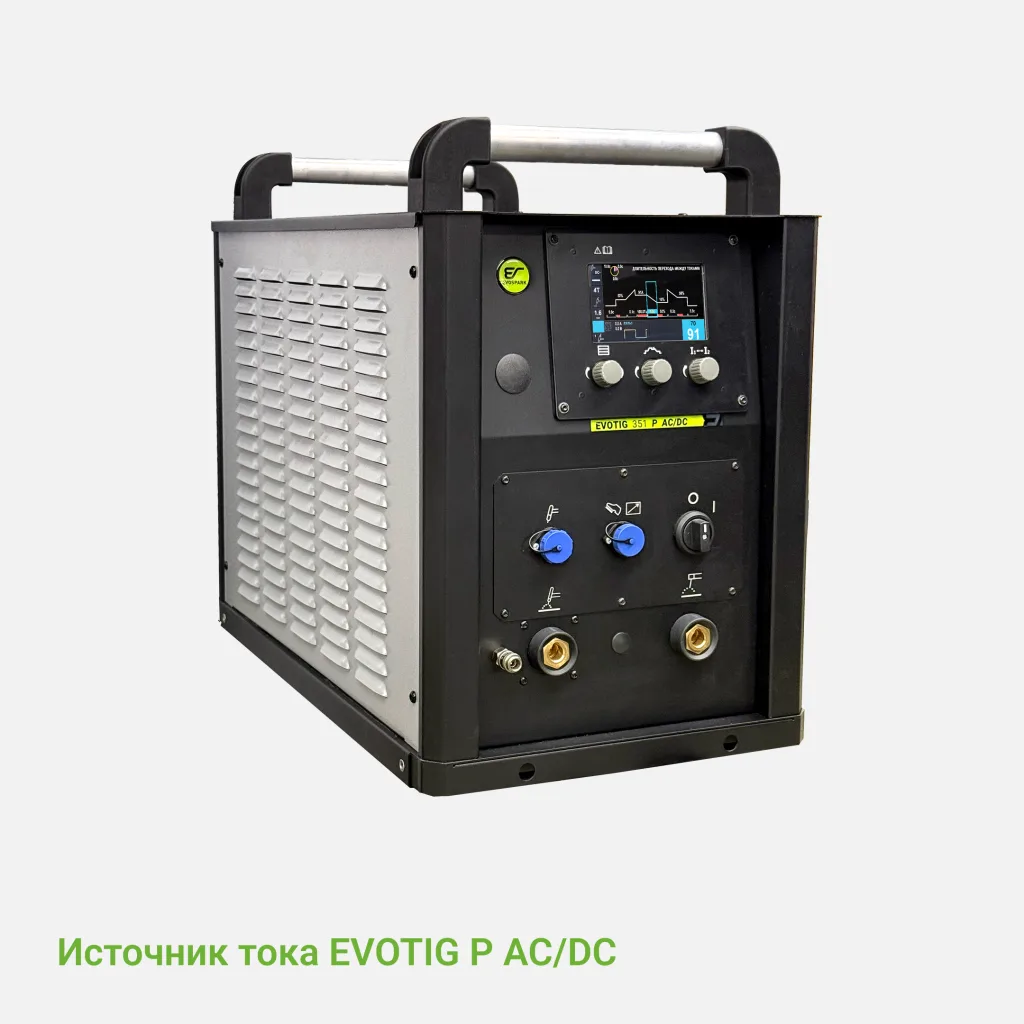
EVOTIG 352 P AC/DC
Описание
Сварочный аппарат EVOTIG 352 P AC/DC предназначен для:
Продукция включена в Реестр промышленной продукции, произведённой на территории Российской Федерации Минпромторга РФ
Аппараты EVOSPARK оснащены полностью цифровой системой управления. Мощный процессор (ЦПУ) формирует математический алгоритм сварки, управляя силовыми модулями источника тока. На выходе мы получаем определенный сварочный процесс.
Цифровое управление обеспечивает 100% повторяемость результата сварки на определенных настройках, позволяет оптимизировать и модернизировать оборудование без изменения аппаратной части.
В аппаратах реализована туннельная схема продувки радиаторов охлаждения (как на схеме). Это означает, что пыль, попадающая с потоком воздуха, проходит сквозь радиатор. Тем самым минимизируются риски выхода из строя силовой электроники Уровень защиты IP34 позволяет источнику работать на загрязненных или запыленных производствах.
Двойной корпус (жёсткая рама + внешние панели)
Охлаждение (по принципу «пылевой трубы» (туннельное))
Премущества:
- Сварка на постоянном и переменном токах
- Степень защиты IP 34
- ПВ 100% при 40 °С
- КПД 89%
- 39 ячеек в ПЗУ
- Вынос горелки на 25 м
- Внешнее управление: с горелки, пульта ДУ (дистанционного управления), цифрового пульта ДУ (на расстоянии до 100 м)
- Система контроля расхода газа
- Система сетевого контроля WeldWeb ®
- Режимы управления: 2T, 4T, 4T Special
- Импульсные и комбинированные режимы сварки
- Модуляция: Пульс, ВЧ, Пульс + ВЧ
- Точечная (spot) и интервальная сварка
- Вид шва: Nonstop, Spot, Interval
- Lift Arc: контатный поджиг дуги
- HF: плавный высокочастотный поджиг
- Бесконтактный поджиг ВЧ
- Настройки для электродов с любым типом покрытия
- Hot Start: горячий старт
- Arc Force: форсаж дуги
Управление EVOTIG P AC/DC
Преимуществом машин EVOTIG P AC/DC мы видим интуитивно понятную и наглядную систему управления, реализованную на цветной пятидюймовой ЖК-панели:
- три энкодера для управления машиной по принципу «одной руки»: первый для навигации и настройки меню, второй для работы с циклограммой, третий для оперативной настройки сварочного тока;
- полностью на русском языке прописаны наименования и диапазоны каждого из настраиваемых параметров;
- отображение всех настроенных установок единовременно.
Пульт управления TIG
Возможности импульсной сварки EVOTIG P AC/DC
Чередование основного тока и тока паузы (рабочей и дежурной дуги). Смена токов происходит либо автоматически (по времени), либо с кнопки горелки. Есть возможность «плавных» импульсов с постепенным снижением и нарастанием токов.
Высокочастотная модуляция на дуге: фокусирует сварочную дугу, тем самым делая ее более устойчивой и управляемой. Снижает возможность образования пор.
Возможные частоты – от 0,6 до 15 кГц.
«Импульс в импульсе» — одновременное действие смены токов и ВЧ-модуляции.
Частота модуляции устанавливается независимо как для рабочей, так и дежурной дуги.
Параметры сварки на переменном токе AC
- Регулировка частоты смены полярности: от 30 до 300 Гц;
- Баланс (соотношение) прямой и обратной полярностей в рамках 1 периода: -45%…-95%;
- При смещении баланса на обратную полярность (в сторону -45) улучшается очистка материала от оксидных пленок, но увеличивается температурное воздействие на вольфрамовый электрод. Смещение баланса в сторону прямой полярности (в сторону -95) приводит к увеличению проплавления основного металла и уменьшению нагрузки на электрод;
- Настройка индуктивности или жесткости дуги;
- Выбор формы волны переменного тока (ручная или АВТО): Треугольная («пила») – минимальная мощность дуги, для сварки тонких материалов; Синусоидальная (традиционная) – универсальная форма полуволны; Трапециевидная – промежуточная форма между синусоидой и прямоугольной; Прямоугольная – наиболее мощная дуга, подходит для сварки толстых материалов
В режиме AC/DC:
возможность управлять скоростью нарастания тока при сварке прямоугольной формы (позволяет изменять жесткость дуги)
В импульсном режиме DC:
расширенный диапазон рабочих параметров – непрерывный от термического до металлургического
Автоматический выбор горелки:
с одной, двумя или тремя кнопками
Синергетические настройки параметров АС
Увеличена стабильность сварочных режимов
Технические характеристики
| Диапазон изменения выходного напряжения в режиме, В | 10,8—24, 21—34 |
|---|---|
| Диапазон регулирования свар. тока, А | 3—350, 20—350 |
| Сила тока при ПВ 100% и t=40 °С, A | 350 |
| Макс. потребляемая мощность, кВт | 9,8, 13,9 |
| Макс. потребляемый ток, А | 20,2 |
| Эфф. потребляемый ток, А | 20,2 |
| Напряжение холостого хода, В | 70 ± 5%, 11 ± 5% |
| КПД, % | 89 |
| Напряжение сети, В | 400 ± 25% |
| Частота тока сети, Гц | 50/60 |
| Автоматический выключатель, А | 3×63 |
| Масса источника, кг | 56 |
Гарантия 36 месяцев.
Похожие товары
-
 Гарантия 36 мес.
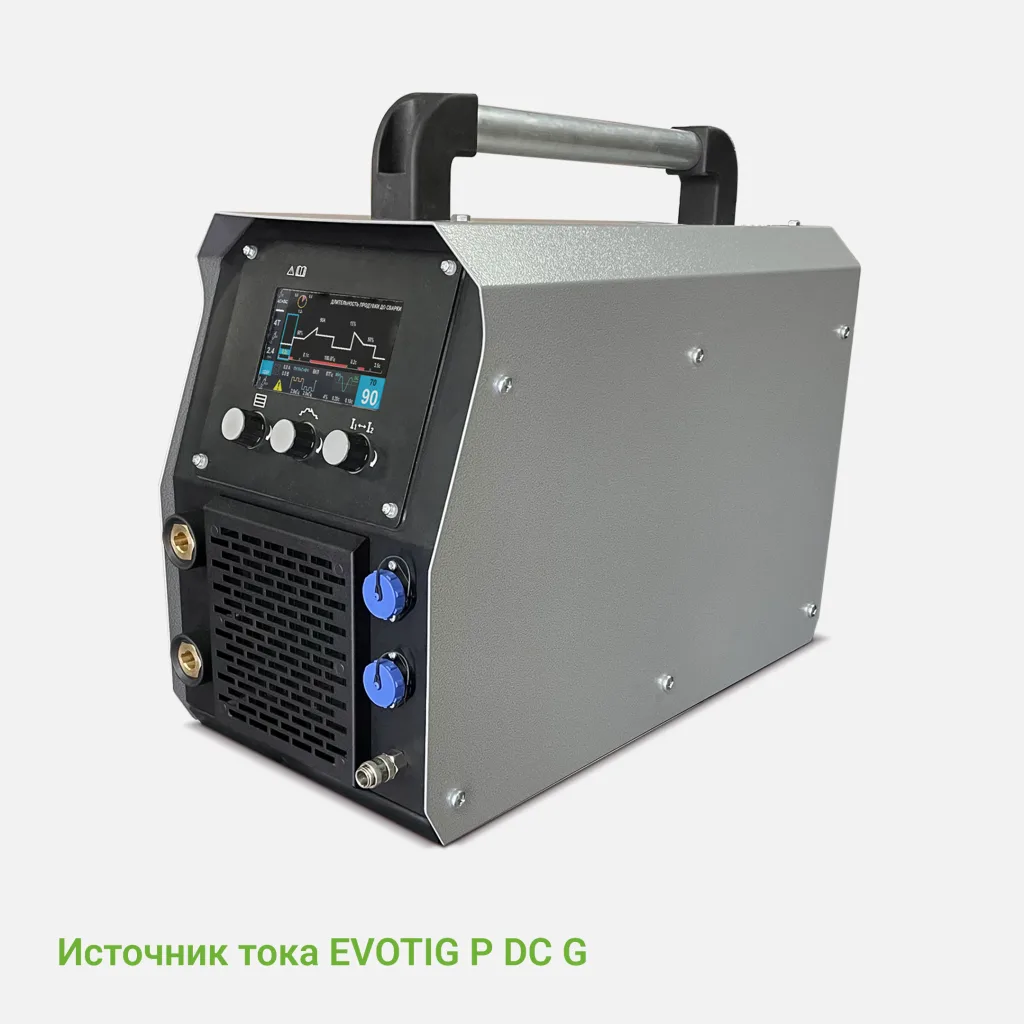
Сварочный аппарат EVOTIG 402 P DC G с воздушным охлаждением сварочной горелки предназначен для…
- Напряжение сети, В: 400 ± 25%
- Диапазон регулирования свар. тока, А: 3—400, 20—400
- Сила тока при ПВ 100%, А: 400
- КПД, %: 89
-
 Гарантия 36 мес.
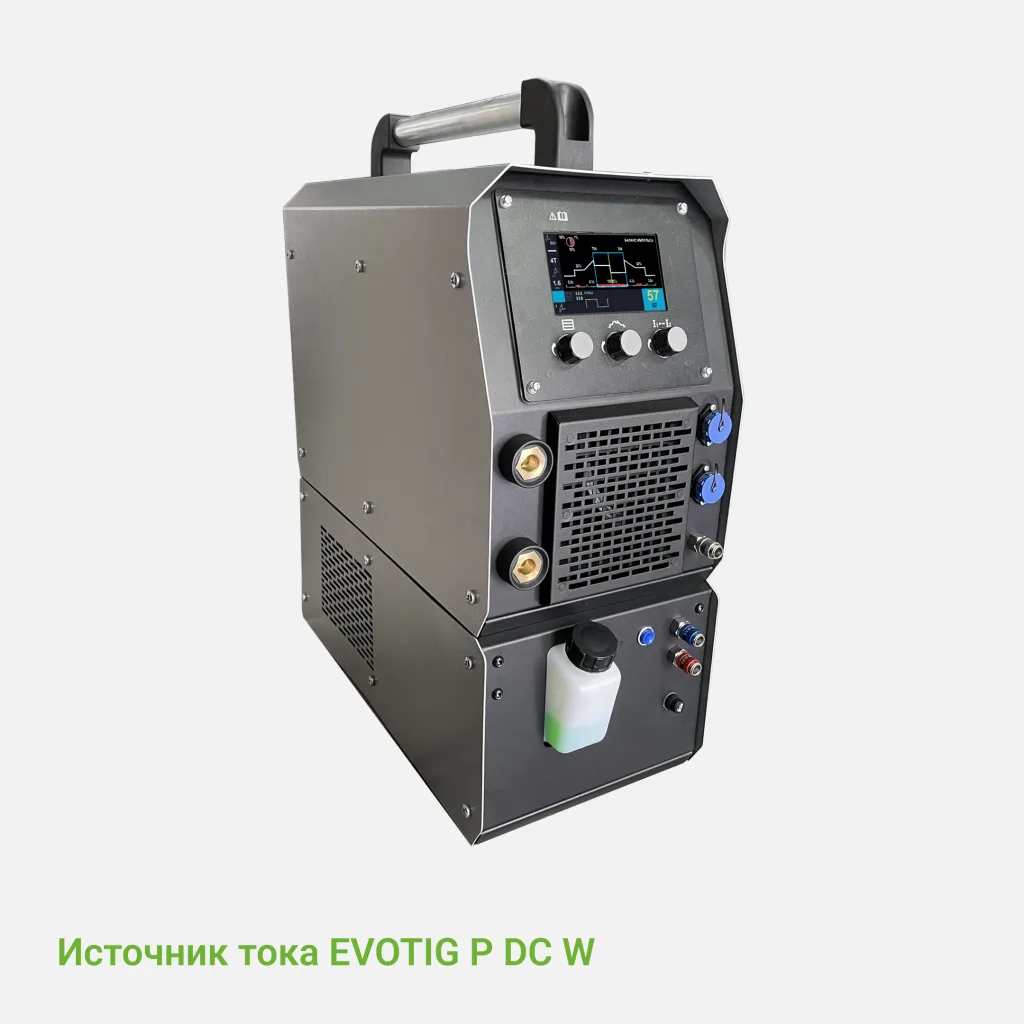
Сварочный аппарат EVOTIG 302 P DC W с жидкостным охлаждением сварочной горелки предназначен для…
- Напряжение сети, В: 400 ± 25%
- Диапазон регулирования свар. тока, А: 3—300, 20—300
- Сила тока при ПВ 100%, А: 300
- КПД, %: 89
-
 Гарантия 5 лет
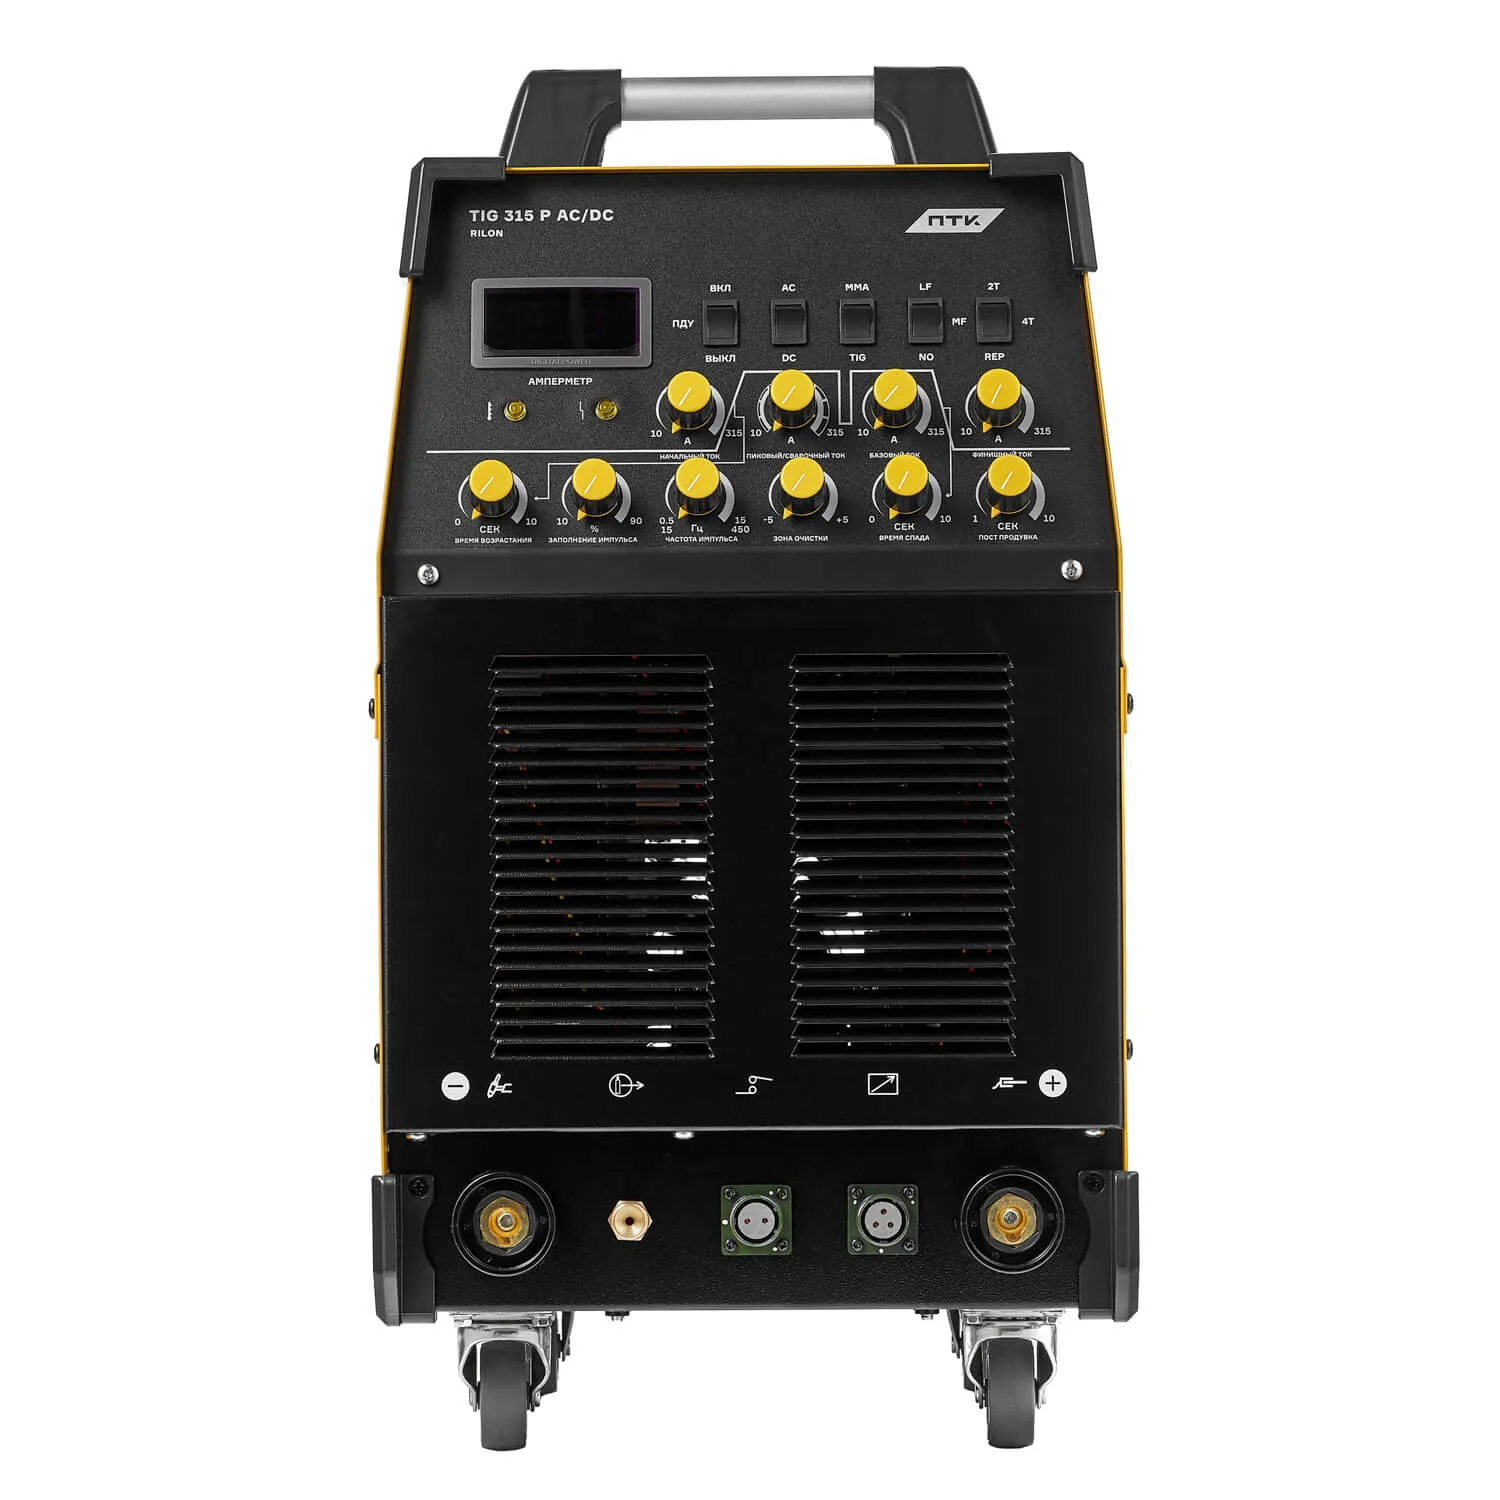
Промышленный сварочный аппарат TIG 315 AC/DC, который идеально подходит для сварки алюминия и его сплавов, а также для всех видов стали, никеля и меди. Сварка на постоянном и переменном токе с импульсом. Дополнительная ф…
- Напряжение питающей сети, В: 380±15%
- Частота переменного сварочного тока, Гц: 15–450
- Диаметр электрода TIG, мм: 1,0–4,0
- ПВ, %: 60
-
Гарантия 36 мес.
Сварочный аппарат EVOTIG 402 P DC W с жидкостным охлаждением сварочной горелки предназначен для…
- Напряжение сети, В: 400 ± 25%
- Диапазон регулирования свар. тока, А: 3—400, 20—400
- Сила тока при ПВ 100%, А: 400
- КПД, %: 89